最大実体公差(○M)対応の栓ゲージ設計・製作事例|高精度測定を実現する設計ノウハウ
『一見シンプルな栓ゲージに隠された、計算と設計の技術力』
製品仕様
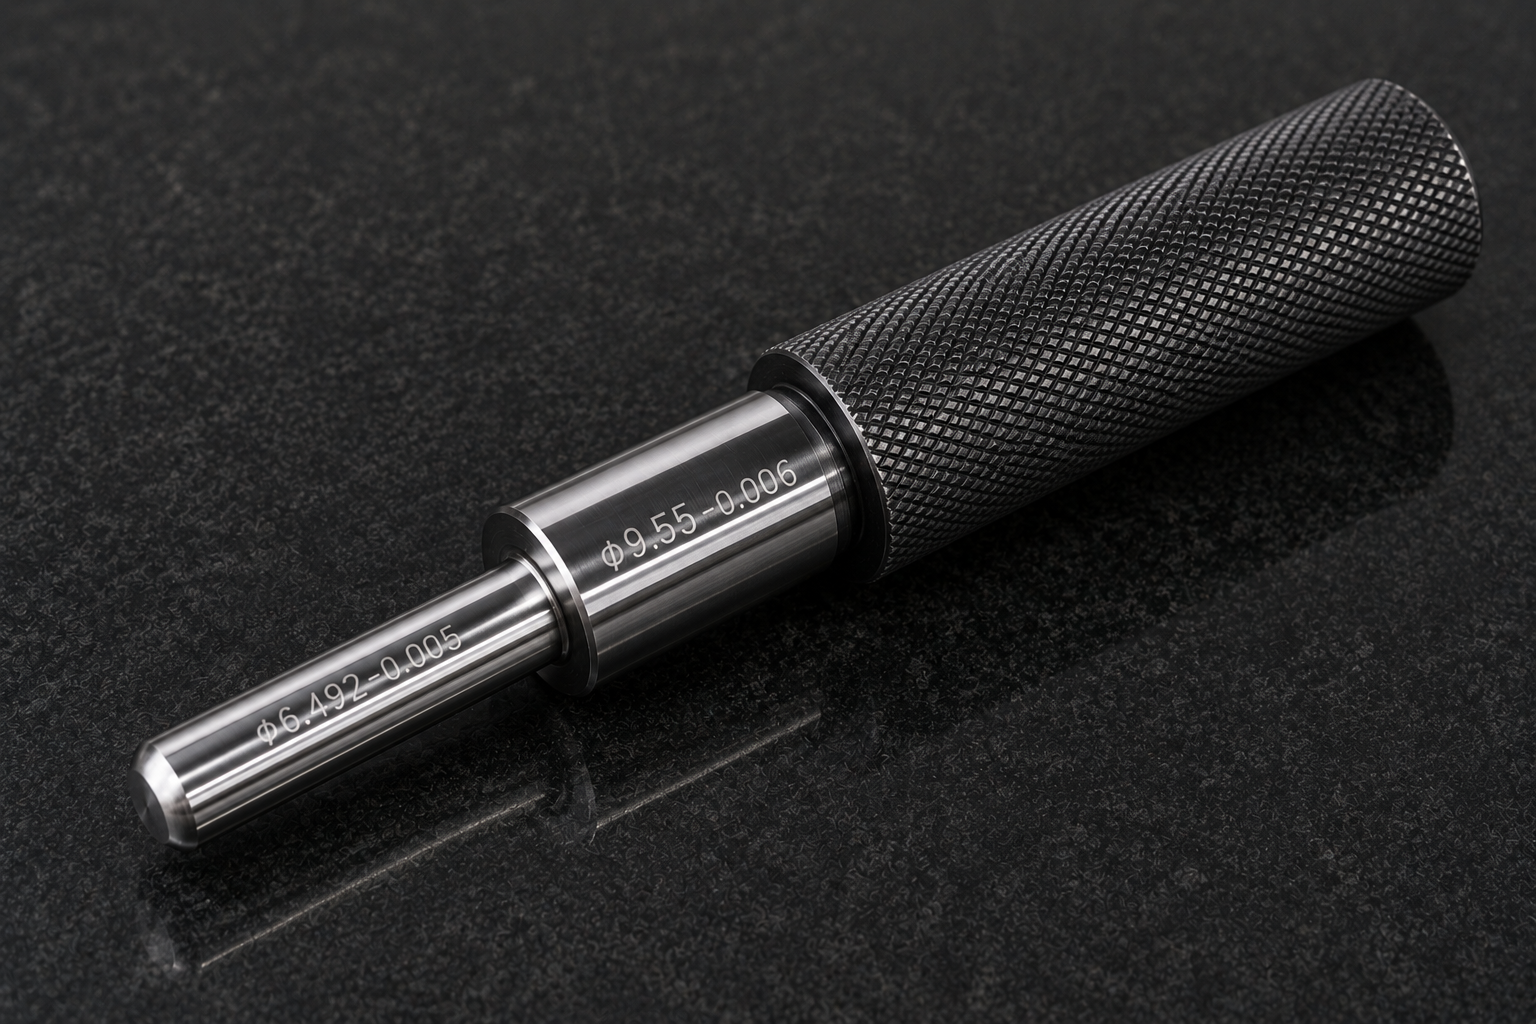
・品名:『○Mマークを測定する栓ゲージ』
・形状:φ6.492(L30)Xφ9.55(L20)+φ16ローレット加工ハンドル
・材質:SKS3
・熱処理:焼入れ焼き戻しサブゼロ処理 HRC58~62
・表面処理:防錆黒染め
・設計:渡辺精密工業株式会社
・個数:1
・当社製造番号:26-01216
課題|最大実体公差(○M)部の測定をどう実現するか
今回のお客様は自動車関連メーカー様。
図面上に『○の中にM』、いわゆる『最大実体公差(Maximum Material Condition)』が指定された箇所の測定が必要でした。
この○Mマークは、
『単純な寸法測定では成立しない』という特徴があります。
つまり、
・寸法公差
・形状のばらつき
・基準のズレ
これらを考慮したうえで測定しなければならない、非常に高度な設計要求です。
解決策|ガイド+測定部の二段構造設計
本製品では、以下のような設計を採用しました。
① ガイド部(位置決め)
φ9.55(公差:0/-0.006)
この部分で位置決めを行い、測定位置を決定させます。
② 測定部(実測部)
φ6.492(公差:0/-0.005)
実際の判定はこの部分で行います。
さらに先端は『R仕上』とし、
・挿入時のスムーズさ
・ワークへのキズ防止
を両立しています。
技術ポイント|最大実体公差を成立させる設計計算
○M(最大実体公差)対応の最大のポイントは、
『ゲージ側で補正を持たせる設計』
にあります。
最大実体公差では、
・基準のズレ
・組付け状態
・実際の使用環境
などにより、理論値通りに測定できないケースが発生します。
そのため当社では、
・公差条件
・形状条件
・機能要求
を踏まえた『設計計算』を行い、『実際に使える測定ゲージ』として成立させています。
見た目では分からない価値
完成した図面や製品を見ると、
『ただの栓ゲージ』
に見えるかもしれません。
しかし実際には、
・最大実体公差の理解
・測定理論の設計反映
・加工精度との整合
といった、高度な技術が詰め込まれています。
ANSI規格やDIN規格についても、同様のことが言えます。
このようなお困りごとに対応できます
・最大実体公差(○M)の測定方法が分からない
・既存ゲージで正しく測定できない
・設計から含めて相談したい
・測定精度と現場の使いやすさを両立したい
このような場合は、ぜひご相談ください。
まとめ|『測れる設計』まで踏み込めるかが差になる
測定工具は『作るだけ』では意味がありません。
『正しく測れること』
『現場で使えること』
ここまで設計できて初めて価値になります。
渡辺精密工業株式会社では、
設計段階から課題に入り込み、最適な測定手段をご提案します。
FAQ(よくある質問)
Q1.最大実体公差(○M)とは何ですか?
A1.最大実体公差とは、部品が最も材料量の多い状態(最大実体状態)での寸法条件を基準に、許容される位置や形状のズレを定義する公差方式です。ボーナス公差と呼ばれることもあるようです。
Q2.○Mマーク付き寸法は通常のゲージで測定できますか?
A2.基本的には困難です。基準のズレや組付け状態を考慮する必要があるため、専用設計されたゲージが必要になるケースが多いです。
Q3.なぜゲージ設計に計算が必要なのですか?
A3.最大実体公差では、単純な寸法一致ではなく、機能成立条件を満たす必要があるため、理論計算に基づいた設計が必要になります。
Q4.栓ゲージの先端をR形状にする理由は?
A4.ワークへの挿入性を向上させるとともに、キズ防止や測定の安定性を確保するためです。
Q5.設計から相談することは可能ですか?
A5.可能です。渡辺精密工業株式会社では、測定目的や使用条件をヒアリングし、最適なゲージ設計から対応しています。
お問い合わせ
最大実体公差を考慮した栓ゲージをはじめ、各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
