『ブレーキドラム計測装置用 内径マスター』を製作|内径±0.002・真円度0.001を実現した高精度基準器
内径研削盤とラッピング仕上げでRa0.2を実現。ブレーキドラム測定用マスター(基準器)の製作事例
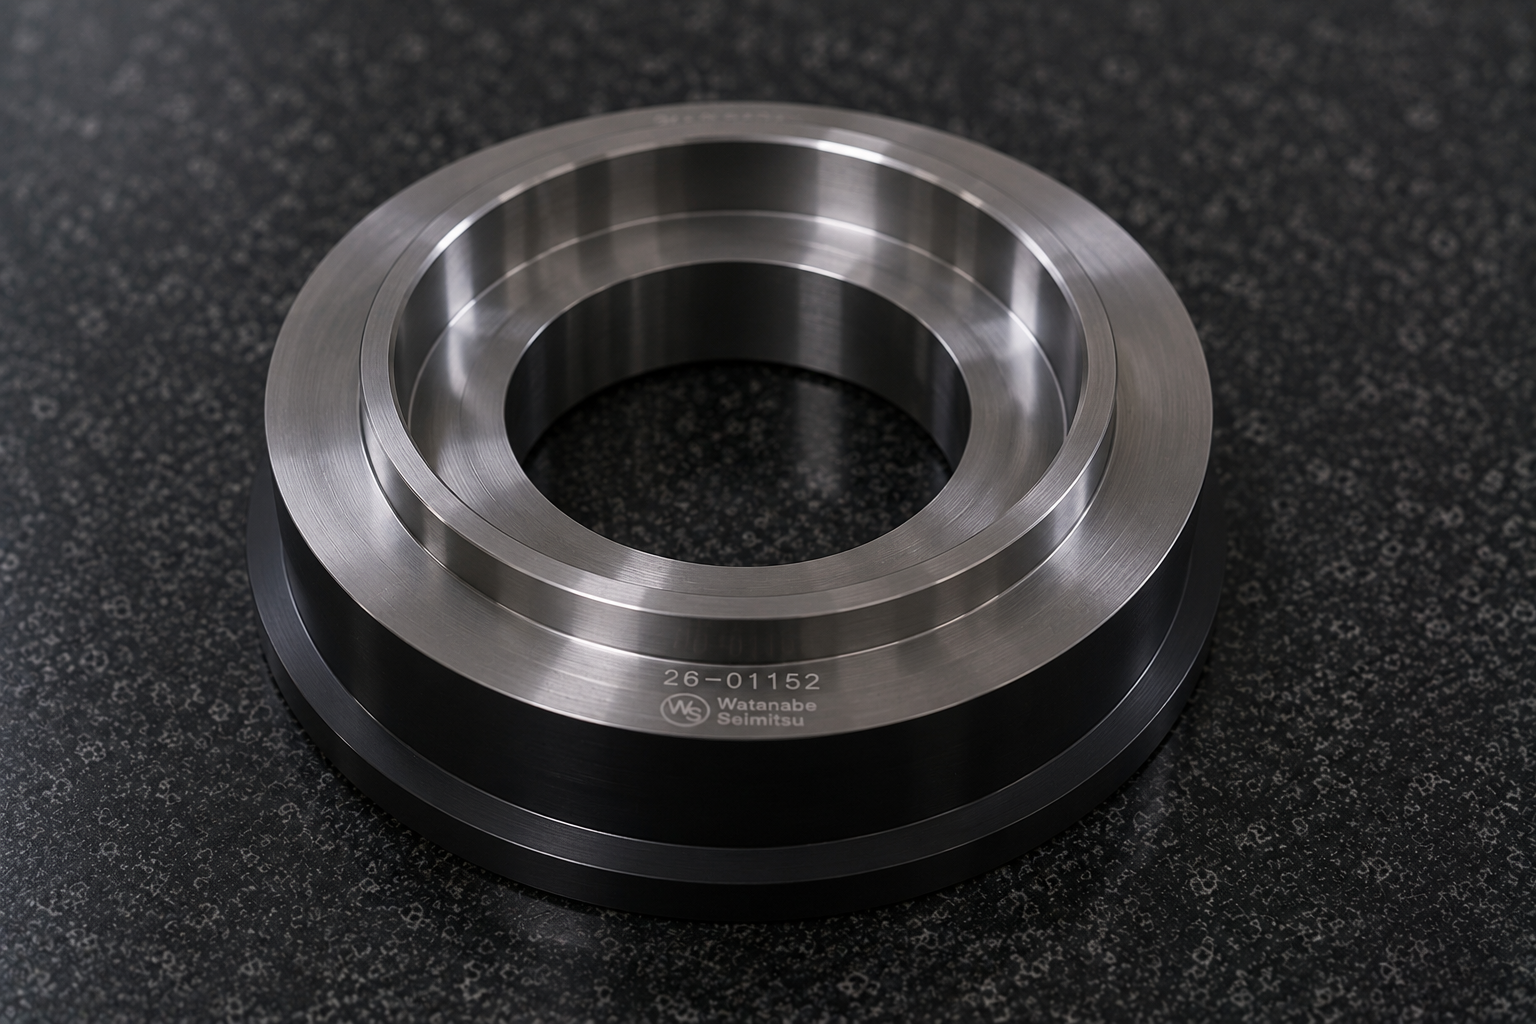
ブレーキドラム計測装置用『内径マスター』の製作事例
今回ご紹介するのは、自動車部品メーカー様向けに製作した『ブレーキドラム計測装置用 内径マスター(大範)』です。
本製品は、足回り部品の内径を測定する計測装置の『基準器(マスター)』として使用されます。
測定器は、基準器が正確でなければ正しい測定ができません。
そのため、本製品にはミクロン単位の高い寸法精度と幾何公差が要求されています。
製品仕様
製品概要
・品名:ブレーキドラム計測装置 内径マスター(大範)
・形状:φ225.9±0.02×T62
・仕上:▽▽▽
・材質:SKS3
・表面処理:黒染め防錆
・熱処理:焼入れ焼き戻し・サブゼロ処理(HRC58~63)
・購入品類:なし
・設計:お客様
・個数:1
・当社製造番号:26-01152
基準器(マスター)とは?
『マスター』とは、測定器の基準となる寸法を持つ基準器です。
測定器は、まずマスターを使用してゼロ点や基準値を合わせ、その後に製品を測定します。
つまり、
『マスターの精度=測定精度』
と言っても過言ではありません。
もしマスターの寸法が狂っていれば、測定したすべての製品が誤った判定となってしまいます。
そのため、一般的な機械部品以上の高い精度が要求されます。
今回要求された精度
今回、特に厳しかったのは内径部です。
内径仕様
・内径3か所すべてが『±0.002mm』
・3つの内径同士の同軸度『0.01』
・各内径の真円度『0.001』
この数値は一般的な切削加工だけでは実現できるものではありません。
さらに表面粗さについても、
『Ra0.2』
という非常に滑らかな仕上がりが求められました。
外径より内径の方が厳しい理由
今回のマスターは、
外径
・φ225.9
・φ195
・φ145
の3段構造、
内径は
・φ180
・φ130
・φ62.5
の3段構造となっています。
興味深いのは、公差の違いです。
外径は
『±0.02』
ですが、
内径は
『±0.002』
と、一桁厳しい精度になっています。
これは、お客様が測定したい対象が『内径』だからです。
測定精度に直接影響する部分のみ、非常に高い精度が要求されています。
なお、外径測定用のマスターについては、別途ご注文をいただいています。
お客様の製造工程では、内径加工と外径加工が異なる工程・異なる工作機械で行われるため、それぞれ専用の測定器・基準器が必要になります。
内径研削盤とラッピングでミクロン精度を実現
今回の最大のポイントは内径加工です。
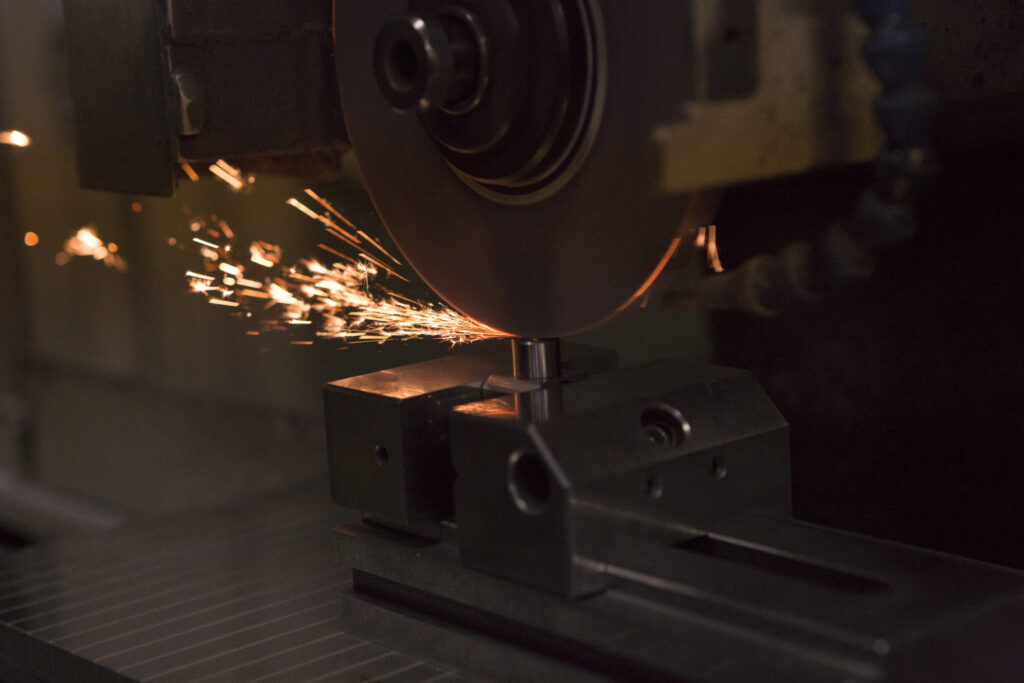
内径±0.002という精度を実現するため、まず内径研削盤で高精度研削を実施。
その後、
ラッピング加工によって最終仕上げを行いました。
ラッピング加工は、寸法精度だけでなく、
・真円度
・表面粗さ
・摺動性
を向上させるための重要な工程です。
最終的にRa0.2という非常に美しい仕上げ面を実現しました。
サブゼロ処理で長期安定性も確保
マスターは、一度製作して終わりではありません。
何年にもわたり基準器として使用されます。
そのため当社では、焼入れ・焼戻し後にサブゼロ処理を実施しています。
サブゼロ処理によって残留オーステナイトを減少させ、寸法変化を抑制。
長期間にわたり安定した寸法を維持できる基準器となります。
高精度マスターをご依頼いただけることが信頼の証
このような、
・内径±0.002
・真円度0.001
・同軸度0.01
という非常に高精度な基準器を継続してご依頼いただけることは、お客様からの信頼があってこそです。
渡辺精密工業株式会社では、
ゲージ製作、
マスター製作、
検査治具、
測定治具、
精密研削加工など、
測定の基準となる製品を数多く手掛けています。
『測るための精度』でお困りの際は、ぜひ一度ご相談ください。
FAQ(よくある質問)
Q1. 内径マスターとは何ですか?
A. 内径マスターとは、測定器の基準寸法となる基準器です。測定器のゼロ点合わせや精度確認に使用されます。
Q2. ブレーキドラム計測装置ではなぜ内径マスターが必要ですか?
A. ブレーキドラムなどの内径寸法を正確に測定するためには、基準となる高精度なマスターが必要です。測定器の精度維持に欠かせません。
Q3. 真円度0.001とはどの程度の精度ですか?
A. 真円度0.001mmとは、円の形状誤差が1ミクロン以内という非常に高い精度です。精密測定用基準器では重要な品質項目です。
Q4. 内径±0.002はどのように加工しますか?
A. 内径研削盤による高精度研削加工と、ラッピング加工を組み合わせることで実現しています。
Q5. ラッピング加工を行う目的は何ですか?
A. ラッピング加工は、寸法精度だけでなく真円度や表面粗さを向上させるために行います。今回もRa0.2という高品質な面粗さを実現しました。
Q6. 高精度なマスターや基準器の製作は依頼できますか?
A. はい。渡辺精密工業株式会社では、内径マスター、外径マスター、リングゲージ、栓ゲージ、検査治具、測定治具など、ミクロン精度が求められる製品の設計・製作に対応しています。
課題解決事例に関するご案内
当ホームページに掲載している課題解決事例は、お客様およびお取引先様の機密保持を最優先に考え、一部の内容を変更して掲載しております。
製品名、寸法、材質、数量、用途、業界、写真、図面、納入先などについては、実際の案件が特定されないよう事実とは異なる内容に変更している場合があります。
また、掲載している画像やイメージ図の一部には、AI技術を用いて作成した画像を使用しております。そのため、実際に当社が納入した製品や現物写真とは一致しない場合があります。
ただし、掲載している事例で紹介している加工技術、測定技術、品質保証レベル、課題解決の考え方については、当社が実際に保有している技術力および対応可能な内容に基づいております。
当ページは、お客様の機密情報を保護しながら、渡辺精密工業株式会社の技術力や対応力をご理解いただくことを目的として掲載しております。
ご理解のほどよろしくお願いいたします。
お問い合わせ
『内径マスター』『基準器』『高精度測定治具』『精密ゲージ』『内径研削加工』『ラッピング加工』などでお困りでしたら、ぜひ渡辺精密工業株式会社までご相談ください。
各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
