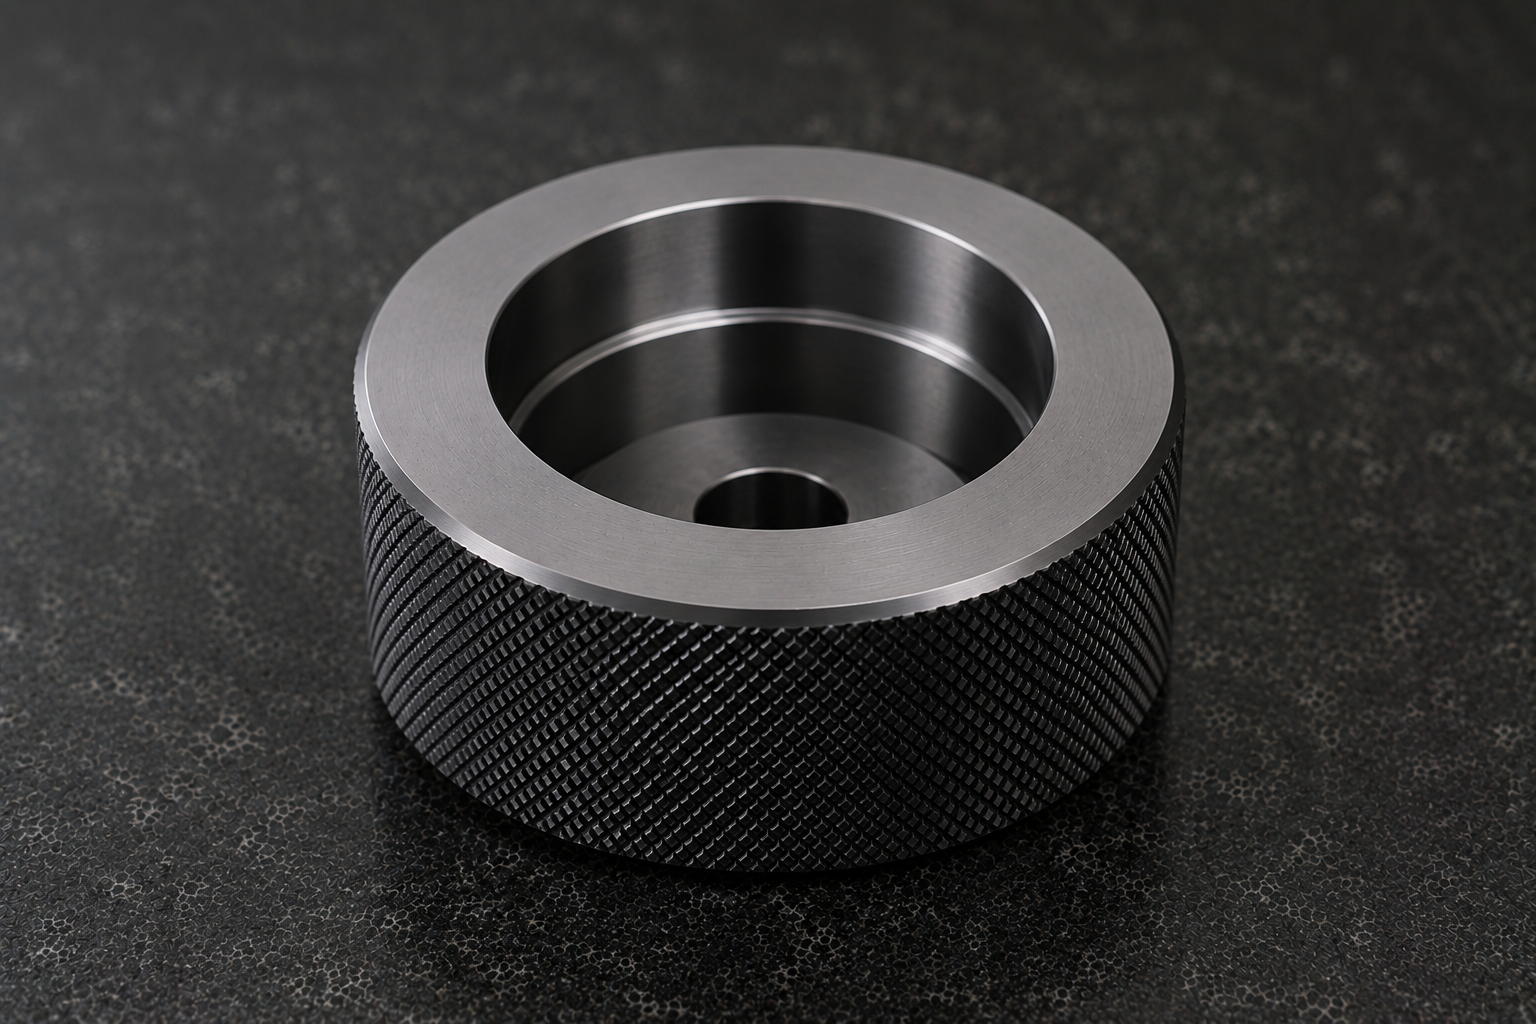
ホイルステーター測定ゲージ用原器の設計・製作事例|総型ゲージ専用の特注原器を高精度で実現
総型ゲージ(総合ゲージ・LFゲージ)の性能を最大限に引き出す『専用原器』を設計・製作。高さ精度±0.003mmと専用形状により、高精度なキャリブレーションを実現した事例をご紹介します。
製品仕様
| 項目 | 内容 |
|---|---|
| 品名 | ホイルステーター測定ゲージ用の原器 |
| 形状 | φ92(ローレット加工)×T51.9±0.003 |
| 仕上 | ▽▽▽ |
| 材質 | SKS3 |
| 表面処理 | 黒染め防錆 |
| 熱処理 | 焼入れ・焼き戻し・サブゼロ処理 HRC58~62 |
| 購入品類 | なし |
| 設計 | 渡辺精密工業株式会社 |
| 個数 | 1個 |
| 当社製造番号 | 26-00842 |
お客様の課題
自動車関連メーカー様より、
『総型ゲージ(総合ゲージ・LFゲージ)の校正に使用できる専用原器が欲しい』
というご相談をいただきました。
一般的な高さマスターでは対応できず、総型ゲージへ実際にセットした状態でキャリブレーションできる専用設計が必要でした。
総型ゲージ専用だからこそ必要になる特殊形状
今回製作した原器は、一見すると円筒状の高さマスターですが、内部には専用設計ならではの工夫があります。
仕様は、
・外径φ92(ローレット加工)
・高さ51.9±0.003
さらに裏面には、
・φ70×深さ40のザグリ穴
・底部にφ32の貫通穴
を設けています。
この内部形状には明確な理由があります。
なぜザグリ穴と中心穴が必要なのか
この原器は、総型ゲージの上へ直接載せて使用します。
総型ゲージ側には測定機構やダイヤルゲージなどが配置されており、その構造を避けながら正しい位置へセットできる形状でなければなりません。
そのため、
『φ70のザグリ』
『φ32の穴』
を設けることで、総型ゲージ内部との干渉を防止しています。
もし総型ゲージへ載せずに単独で高さだけを測定する用途であれば、この内部形状は不要です。
しかし実際の使用環境では、この特殊形状があることで初めて正しいキャリブレーションが可能になります。
一見すると ”軽量化” 目的の穴なのですが、実は、このような意味がある形状なのです。
高さ精度±0.003mmを保証する原器
この原器で最も重要なのは高さ精度です。
高さ51.9mmを
『±0.003mm』
という高精度で仕上げています。
総型ゲージへ載せた後、ダイヤルゲージを原器へ接触させ、針をゼロへ合わせることで測定器全体の基準を作ります。
つまり、この原器そのものが測定精度の基準となります。
基準が高精度だからこそ、その後に測定される製品品質も保証できるのです。
総型ゲージも原器も自社設計
今回の案件では、
総型ゲージそのものも渡辺精密工業株式会社で設計・製作しています。
そのため、
・総型ゲージ構造
・使用方法
・測定基準
まで理解した上で、最適な原器設計を実施しました。
単なる図面加工ではなく、
『実際の使用方法まで考えた設計』
が当社の強みです。
設計から製作まで一貫対応
渡辺精密工業株式会社では、
・総型ゲージ
・総合ゲージ
・LFゲージ
・高さマスター
・原器
・校正用マスター
など、多種多様な測定基準器を設計・製作しています。
図面通りに加工するだけではなく、
実際の測定方法や使用環境まで考慮した設計提案を行うことで、高品質な測定を支えています。
総型ゲージ・原器・測定基準器でお困りでしたらご相談ください
総型ゲージは、お客様ごとの設備や測定方法によって最適な形状が異なります。
だからこそ、市販品では対応できないケースがほとんどです。
渡辺精密工業株式会社では、ワンストップで対応。
つまり、
『設計』
『高精度加工』
『熱処理』
『研削仕上げ』
まで一貫して対応しております。
総型ゲージや専用原器、各種測定基準器でお困りの際は、ぜひお気軽にご相談ください。
FAQ(よくある質問)
Q1.総型ゲージとは何ですか?
A1.総型ゲージ(総合ゲージ・LFゲージ)は、複数の寸法や位置関係を一度に確認できる専用測定治具です。自動車部品などの量産工程で広く使用されています。
Q2.原器とは何ですか?
A2.原器とは、測定器やゲージの基準となる高精度なマスターです。測定器をキャリブレーション(校正)するために使用されます。
Q3.なぜ内部にザグリ穴や中心穴があるのですか?
A3.総型ゲージ内部の構造物との干渉を避け、正しい位置にセットできるよう専用設計されているためです。
Q4.高さ精度±0.003mmはどの程度高精度ですか?
A4.3μmという非常に高い精度であり、測定基準器として十分な性能を備えています。
Q5.総型ゲージや原器は設計から依頼できますか?
A5.はい。渡辺精密工業株式会社では、お客様の測定方法や使用環境に合わせ、設計・製作・熱処理・研削加工まで一貫対応しております。
課題解決事例に関するご案内
当ホームページに掲載している課題解決事例は、お客様およびお取引先様の機密保持を最優先に考え、一部の内容を変更して掲載しております。
製品名、寸法、材質、数量、用途、業界、写真、図面、納入先などについては、実際の案件が特定されないよう事実とは異なる内容に変更している場合があります。
また、掲載している画像やイメージ図の一部には、AI技術を用いて作成した画像を使用しております。そのため、実際に当社が納入した製品や現物写真とは一致しない場合があります。
ただし、掲載している事例で紹介している加工技術、測定技術、品質保証レベル、課題解決の考え方については、当社が実際に保有している技術力および対応可能な内容に基づいております。
当ページは、お客様の機密情報を保護しながら、渡辺精密工業株式会社の技術力や対応力をご理解いただくことを目的として掲載しております。
ご理解のほどよろしくお願いいたします。
お問い合わせ
総型ゲージ用の高さ原器をはじめ、各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
