ヘリカルギヤ端面高さ測定の精度を向上|『高さ原器』によるキャリブレーション事例
『ヘリカルギヤ端面高さ測定』を高精度化するための高さ原器を製作。測定器のキャリブレーション精度向上と作業性改善を実現した事例をご紹介します。
ヘリカルギヤ端面高さ原器の製品仕様
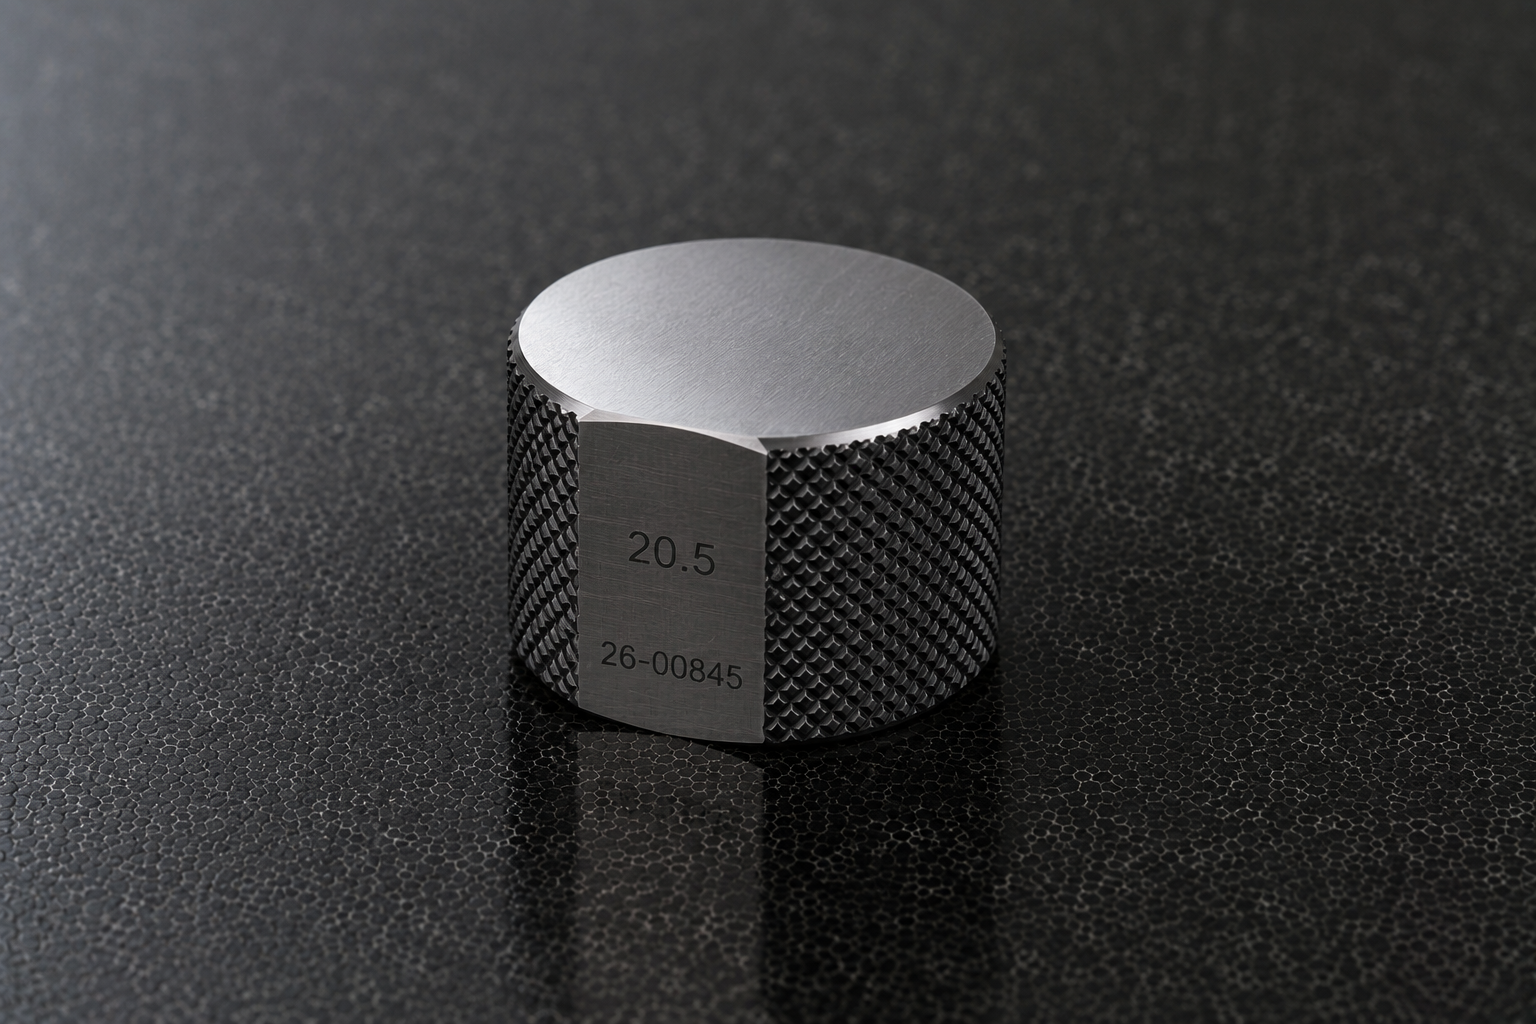
今回ご紹介するのは、自動車部品関連メーカー様向けに製作した『ヘリカルギヤ端面高さ原器』です。
高さ測定用の基準器(原器)として使用され、ダイヤルインジケーターのキャリブレーションを行うための重要な役割を担っています。
製品仕様
| 項目 | 内容 |
|---|---|
| 品名 | ヘリカルギヤ端面高さ原器 |
| 形状 | φ24(ローレット加工)×T20.5±0.005 |
| 仕上 | ▽▽▽ |
| 材質 | SKS3 |
| 表面処理 | 黒染め防錆(研削加工面を除く) |
| 熱処理 | 焼入れ・焼き戻し・サブゼロ処理 HRC58~ |
| 購入品類 | なし |
| 設計 | お客様 |
| 個数 | 1個 |
| 当社製造番号 | 26-00845 |
お客様の課題
今回のお客様は、自動車部品関連メーカー様です。
ヘリカルギヤを定盤上へ載せた際の『基準面からギヤ端面までの高さ』を、高精度に測定したいというご要望がありました。
一般的には、定盤上でダイヤルインジケーター付き測定具をスライドさせ、測定子をギヤ端面へ接触させて高さを測定します。
しかし、この測定方法では、測定器の基準設定が精度を左右します。
絶対値測定より相対値測定が高精度
高さ測定には、
・絶対値測定
・相対値測定
という2つの考え方があります。
絶対値測定では測定器そのものの精度やゼロ点誤差の影響を受けやすく、一般的には相対値測定より測定精度が劣ります。
今回のお客様は『相対値測定』を採用されていました。
そのため、まず高さ20.5mmの原器を使用してダイヤルインジケーターをゼロセット(キャリブレーション)し、その後、ヘリカルギヤ端面との差を読み取ることで、高精度な測定を実現しています。
高さ原器が測定精度を支える
今回製作した高さ原器は、
『高さ20.5±0.005mm』
という高精度仕様です。
測定器は、この高さを基準としてゼロ設定を行うため、原器そのものの精度が測定結果へ直接影響します。
そのため、
・平面精度
・高さ精度
・平行度
・経年変化による寸法安定性
などを十分考慮し、焼入れ・焼戻し・サブゼロ処理後に研削加工で仕上げています。
使いやすさも考慮した設計
この原器は小型の円筒形状です。
小さいため、油が付着した手で扱うと滑りやすく、落下事故につながる恐れがあります。
そこで外径には『ローレット加工』を施し、確実に保持できる構造としました。
さらに側面には平面加工を設け、
・管理番号
・高さ20.5
などをレーザーマーキングし視認性が高い設計しています。
これにより、
・取り間違い防止
・管理性向上
・現場での視認性向上
も実現しています。
原器は測定品質を支える重要な存在
測定器の性能だけでは、高精度測定は実現できません。
その測定器を正しく校正(キャリブレーション)するための『原器』が高精度であることが重要です。
渡辺精密工業株式会社では、
・高さ原器
・リングマスター
・プラグマスター
・総型ゲージ用原器
など、多種多様な原器・マスターを設計・製作しています。
測定現場に合わせた最適な仕様をご提案いたします。
高さ原器・マスターゲージ・特殊ゲージの製作はお任せください
高精度な測定は、高精度な基準器から始まります。
当社では、お客様の測定方法や測定環境まで考慮し、使いやすく精度の高い原器・マスターゲージを設計・製作しています。
高さ原器、測定用マスター、特殊ゲージ、検査治具でお困りの際は、ぜひご相談ください。
FAQ(よくある質問)
Q1.高さ原器とは何ですか?
A1.高さ原器とは、高さ寸法の基準となるマスターです。ダイヤルインジケーターや高さ測定器を校正(キャリブレーション)するために使用されます。
Q2.なぜ相対値測定を行うのですか?
A2.相対値測定は、原器を基準として測定するため、絶対値測定より高い精度を得やすく、測定誤差を低減できます。なお、当社の加工中も相対値による測定を行いながら加工を進めています。
Q3.ローレット加工は何のためですか?
A3.小型原器の滑り止めです。手で持った際の作業性を向上させ、落下防止にも役立ちます。
Q4.高さ原器にはどのような精度が求められますか?
A4.用途によりますが、今回の事例では『高さ20.5±0.005mm』という高精度で製作しています。熱処理・サブゼロ処理・研削加工により高い寸法安定性を確保しています。
一般的には被測定物公差の1/10~1/30の精度で原器は製作されます。
Q5.特殊な原器やマスターゲージも製作できますか?
A5.はい。渡辺精密工業株式会社では、高さ原器、リングマスター、プラグマスター、総型ゲージ用原器など、お客様専用の特殊ゲージ・原器の設計・製作に対応しています。詳しくは当社ホームページをご覧ください。
課題解決事例に関するご案内
当ホームページに掲載している課題解決事例は、お客様およびお取引先様の機密保持を最優先に考え、一部の内容を変更して掲載しております。
製品名、寸法、材質、数量、用途、業界、写真、図面、納入先などについては、実際の案件が特定されないよう事実とは異なる内容に変更している場合があります。
また、掲載している画像やイメージ図の一部には、AI技術を用いて作成した画像を使用しております。そのため、実際に当社が納入した製品や現物写真とは一致しない場合があります。
ただし、掲載している事例で紹介している加工技術、測定技術、品質保証レベル、課題解決の考え方については、当社が実際に保有している技術力および対応可能な内容に基づいております。
当ページは、お客様の機密情報を保護しながら、渡辺精密工業株式会社の技術力や対応力をご理解いただくことを目的として掲載しております。
ご理解のほどよろしくお願いいたします。
お問い合わせ
ヘリカルギヤ端面高さ原器をはじめ、各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
