超硬リングゲージの口元R加工とは?|R創成で『挿入性向上・キズ防止』を実現した改造事例
『超硬リングゲージ 改造』『リングゲージ R加工』『リングゲージ 面取り 違い』『超硬ゲージ ラップ仕上げ』『ゲージ改造・修理』に対応した改善事例
製品仕様
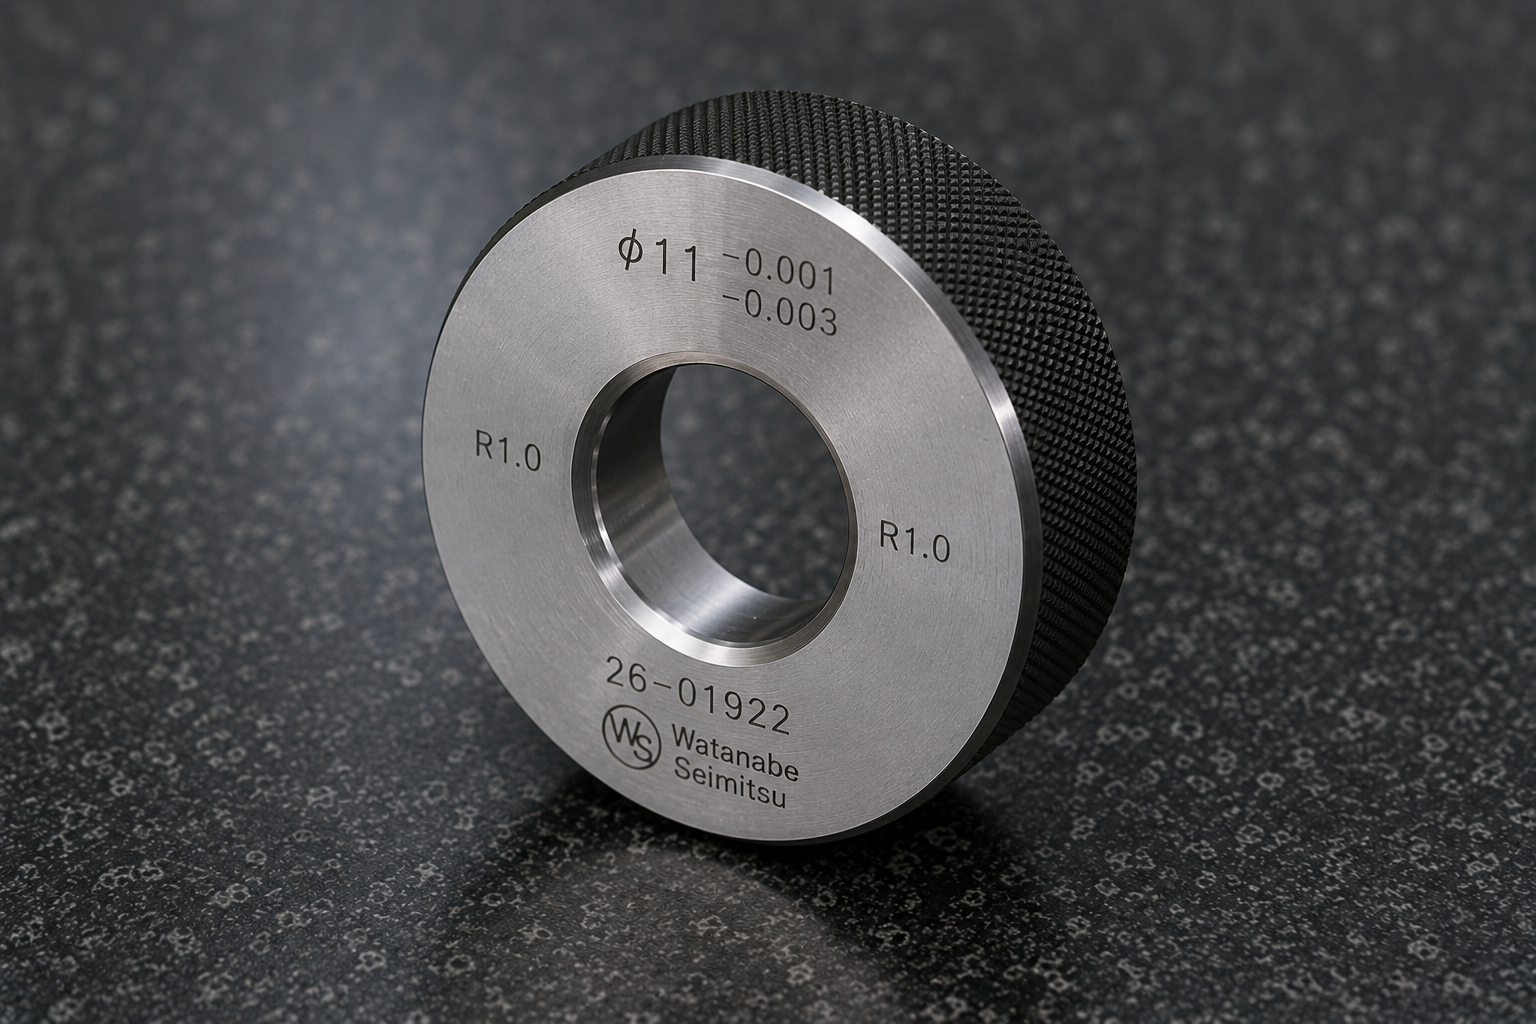
『超硬リングゲージの改造(口元R創成)』
・形状:φ38ローレット×T15
・仕上:▽▽▽
・材質:S45C+超硬(ゲージ部)
・表面処理:黒染め防錆
・熱処理:なし
・購入品類:なし
・設計:渡辺精密工業株式会社
・個数:2
・当社製造番号:26-01922
このようなお困りごとはありませんか?
・リングゲージに製品を挿入しにくい
・ゲージに入れる際、製品にキズが付いてしまう
・既存のリングゲージを改造して使いやすくしたい
・超硬リングゲージの追加工に対応できるメーカーを探している
今回のお客様も、『ゲージ自体の精度は満足しているが、さらに使いやすく改善したい』というご相談でした。
ご相談内容
工具商社様を通じて、自動車部品メーカー様で使用されている超硬リングゲージの改造をご依頼いただきました。
このリングゲージは、以前当社で設計・製作したものです。
仕様は、
・内径:φ11 -0.001/-0.003
・ゲージ部:超硬
・外周部:S45C
・超硬部をS45Cへ焼嵌めした構造
という高精度リングゲージです。
実際に現場で使用していく中で、
『もう少しスムーズに製品を挿入したい』
という新たなご要望が出てきました。
解決方法
お客様との打ち合わせの結果、ゲージ口元に『R1.0』を両側へ追加工することになりました。
なぜ面取りではなくR加工なのか?
入口形状を変更する方法としては、
・面取り(テーパー加工)
・R加工
があります。
今回は測定対象となる製品にキズを付けたくないことが最優先でした。
テーパー加工でも挿入性は向上しますが、接触部が面接触になりやすく、製品形状によっては局部的な接触圧が高くなる場合があります。
一方、R加工は接触がより滑らかになり、点接触(接触面が小さい)ため、製品を自然にセンタリングしながら挿入できるため、キズの発生リスクを低減できます。
そのため今回は『R1.0』を採用しました。
超硬への追加工は簡単ではありません
今回加工する相手は超硬です。
超硬は非常に硬く耐摩耗性に優れる反面、一般的な切削加工では加工できません。
そのため、
・超硬研削加工(R創成加工)
・ラップ仕上げ
まで実施しました。
ラップ処理によって表面粗さも向上し、製品がより滑らかに挿入できるようになっています。
改造という選択肢
測定現場では、
『新しく作り直す』
だけが最適解とは限りません。
今回のように、
・口元R追加工
・面取り追加
・ラップ仕上げ
などを施すことで、今お使いのゲージをさらに使いやすく改善できるケースがあります。
実際、このような現場改善は作業者のストレス軽減や検査時間短縮にもつながります。
今回のポイント
・当社製超硬リングゲージの改造案件
・φ11 -0.001/-0.003リングゲージ
・超硬+S45C焼嵌め構造
・口元R1.0を両面へ追加工
・超硬研削加工によるR創成
・ラップ処理で滑らかな面粗度を実現
・製品へのキズ防止と挿入性向上を実現
超硬ゲージの改造・修理もご相談ください
渡辺精密工業株式会社では、
・超硬リングゲージ
・栓ゲージ
・スプラインゲージ
・総型ゲージ
・専用測定治具
などの新規製作だけでなく、
『改造』
『修理』
『再研削』
『ラップ仕上げ』
にも対応しています。
現場で実際に使用して初めて分かる『もう少しこうしたい』という改善にも柔軟に対応いたします。
ぜひ、お困りごとがありましたら渡辺精密工業株式会社へご相談ください。
FAQ(よくある質問)
Q1.超硬リングゲージの改造はできますか?
A.はい。口元R加工、面取り加工、再研削、ラップ仕上げなど、状態や用途に応じた改造・修理に対応しています。
Q2.リングゲージの口元をR加工するメリットは何ですか?
A.製品をスムーズに挿入しやすくなり、入口での引っ掛かりや製品へのキズを低減できます。
Q3.R加工と面取り(テーパー)は何が違いますか?
A.面取りは直線的に逃げを作る加工で、R加工は曲面で滑らかにつながる加工です。製品への優しさや挿入性を重視する場合はR加工が採用されることがあります。
Q4.超硬にR加工は可能ですか?
A.可能です。ただし超硬は非常に硬いため、超硬研削やラップ加工など専用の加工技術が必要になります。
Q5.ラップ処理はどのような目的で行いますか?
A.表面粗さを向上させ、滑らかな摺動性と高精度な測定性能を維持するために行います。
Q6.古いリングゲージの改善提案もお願いできますか?
A.もちろんです。現場での使用状況を伺いながら、改造・修理・再製作の中から最適な方法をご提案いたします。
課題解決事例に関するご案内
当ホームページに掲載している課題解決事例は、お客様およびお取引先様の機密保持を最優先に考え、一部の内容を変更して掲載しております。
製品名、寸法、材質、数量、用途、業界、写真、図面、納入先などについては、実際の案件が特定されないよう事実とは異なる内容に変更している場合があります。
また、掲載している画像やイメージ図の一部には、AI技術を用いて作成した画像を使用しております。そのため、実際に当社が納入した製品や現物写真とは一致しない場合があります。
ただし、掲載している事例で紹介している加工技術、測定技術、品質保証レベル、課題解決の考え方については、当社が実際に保有している技術力および対応可能な内容に基づいております。
当ページは、お客様の機密情報を保護しながら、渡辺精密工業株式会社の技術力や対応力をご理解いただくことを目的として掲載しております。
ご理解のほどよろしくお願いいたします。
お問い合わせ
超硬リングゲージへの追加工や改造をはじめ、各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
